
پایش OEE و توقفات خط تولید
کارکرد و توقف هر ماشین را از روی جریان موتور و کنتاکتهای تابلو ثبت میکند و زمان از دسترفتهٔ خط تولید را به کمیت قابل اندازهگیری تبدیل میکند.
چرا این پایش لازم است
در بسیاری از کارخانهها توقف خط در گزارش دستی سرپرست شیفت ثبت میشود و توقفهای کوتاه معمولاً در آن نمیآید. مجموع توقفهای دو و سه دقیقهای اغلب از توقفهای طولانی بیشتر است. توقف ثبتنشده وارد برنامهٔ اصلاح نیز نمیشود.
اختلاف گزارش میان واحد تولید و واحد نگهداری موضوع دوم است. واحد تولید توقف را به خرابی ماشین نسبت میدهد و واحد نگهداری آن را به نرسیدن مواد. ثبت خودکار زمان توقف و علت آن، مبنای بیطرف برای پایان این اختلاف فراهم میکند.
چه چیزی اندازهگیری میشود
کارکرد واقعی هر ماشین
جریان موتور اصلی وضعیت دوران ماشین را بدون واسطه نشان میدهد؛ این کمیت در گزارش دستی قابل تغییر نیست.
توقفهای کوتاه
نمونهبرداری پیوسته توقفهای چنددقیقهای را که در گزارش دستی حذف میشوند ثبت میکند.
علت توقف از تابلو
کنتاکتهای خشک خطای تابلو، توقف اضطراری و درخواست مواد، علت را به هر توقف نسبت میدهند.
شمارش تولید
پالس سنسور شمارش قطعه از طریق ورودی دیجیتال، نرخ تولید واقعی را میسازد.
برق تابلوی خط
دتکتور ولتاژ متناوب، توقف ناشی از قطع برق را از خرابی ماشین جدا میکند.
تجهیزات پیشنهادی
همهٔ مدلهای زیر از سبد محصول فیدار الکترونیکاند. ترکیب نهایی پس از بازدید یا مشاورهٔ فنی تعیین میشود.
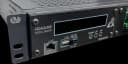
FCD6455-01
دیتالاگر صنعتی FIDAQUIRE مدل FCD6455-01
دیتالاگر مرکزی برای تجمیع کارکرد همهٔ ماشینها در یک تاریخچه
مشاهدهٔ محصول ←
FDM0800-01
کارت ورودی دیجیتال مدل FDM0800-01
کارت ورودی دیجیتال برای شمارش قطعه و ورودیهای وضعیت
مشاهدهٔ محصول ←
FBC0232-01
کارت ورودی CANopen مدل FBC0232-01
کارت CANopen برای اتصال زنجیرهای سنسورهای جریان در طول سالن
مشاهدهٔ محصول ←
FAC2000-03
سنسور جریان متناوب سه کانال
سنسور جریان متناوب سهکانال برای پوشش سه ماشین با یک قطعه
مشاهدهٔ محصول ←
FAC2000-01
سنسور جریان متناوب
سنسور جریان متناوب تککاناله برای ماشینهای کلیدی
مشاهدهٔ محصول ←
FDD0001-02
دتکتور کنتاکت خشک سه کانال
دتکتور کنتاکت خشک سهکانال برای خطا، توقف اضطراری و درخواست مواد
مشاهدهٔ محصول ←
FAV0220-05
دتکتور ولتاژ متناوب سه کانال
دتکتور ولتاژ متناوب سهکانال برای تابلوهای خط
مشاهدهٔ محصول ←
FDR0102-01
رله دو کانال
ماژول رله برای چراغ اندرون (Andon) و فراخوان سرپرست
مشاهدهٔ محصول ←قوانین هشدار و اتوماسیون
- 1
قطع جریان ماشین بیش از آستانهٔ زمانی: ثبت توقف با زمان شروع و طبقهبندی خودکار.
- 2
تجمع توقفهای کوتاه یک ماشین بیش از حد در یک شیفت: هشدار الگوی خرابی تکرارشونده.
- 3
نرخ تولید کمتر از هدف شیفت: فراخوان سرپرست از طریق رله و چراغ اندرون.
- 4
توقف همزمان با قطع ولتاژ تابلو: طبقهبندی بهعنوان قطع برق، نه خرابی ماشین.
- 5
گزارش خودکار پایان شیفت با تفکیک زمان کارکرد، توقف برنامهریزیشده و توقف ناخواسته.
نتیجه برای بهرهبردار
توقفهای کوتاه، که معمولاً بزرگترین اتلاف پنهان خط هستند، قابل مشاهده و اندازهگیری میشوند.
اختلاف میان واحد تولید و واحد نگهداری با دادهٔ ثبتشدهٔ بیطرف حل میشود.
اولویت تعمیرات بر اساس زمان از دسترفتهٔ واقعی تعیین میشود، نه بر اساس گزارشهای موردی.
پرسشهای متداول
آیا این سامانه با PLC خط ارتباط میگیرد؟
در صورت وجود خروجی Modbus روی PLC، ارتباط برقرار میشود؛ دیتالاگر FIDAQUIRE از Modbus/TCP و Modbus/RTU بدون کارت جانبی پشتیبانی میکند. پایش مبتنی بر جریان به PLC وابسته نیست و روی ماشینهای فاقد PLC نیز عمل میکند؛ این ماشینها معمولاً بیشترین سهم توقف را دارند.
OEE کامل شامل نرخ کیفیت نیز هست؛ این مؤلفه چگونه ثبت میشود؟
دسترسپذیری و عملکرد مستقیماً از جریان و شمارش قطعه بهدست میآید. نرخ کیفیت معمولاً از ثبت ضایعات حاصل میشود؛ میتوان آن را با یک ورودی دیجیتال از ایستگاه بازرسی یا با ورود دستی در سامانهٔ کیفیت دریافت کرد و در همان گزارش در کنار دو مؤلفهٔ دیگر قرار داد.
راهکارهای مرتبط
این راهکار را برای سایت خودتان میخواهید؟
مشخصات سایت را بفرستید تا لیست تجهیزات و پیشنهاد فنی متناسب با آن آماده شود.